Az ISCAR fejlett szerszámozási megoldásai biztos alapot biztosítanak széles termékválasztékú precíziós gyártásra
A széles termékválasztékot felvonultató, precíziós gyártás a legszigorúbb követelményeket támasztja a fémforgácsolással szemben, beleértve a termelékenység növelését, a megmunkálási ciklusidők csökkentését, a folyamatképességet a méretpontosság terén, számos alapanyag esetén. Az ISCAR átfogó termékpalettát fejlesztett ki a fejlett fémmegmunkálási megoldások körében, így a keményfém hordozóanyagok, a többrétegű bevonatok, a moduláris szerszámrendszerek, és az alkalmazásokra optimalizált élgeometriák terén tapasztalható fejlesztések és a megmunkálás digitális támogatásának segítségével veszi fel a kesztyűt.
A forgácsolószerszámok teljesítményét magas fogácsolósebesség és nagy forgácsolóerők esetén a forgács és a szerszám érintkezési felületén fellépő, összetett termomechanikus kölcsönhatások befolyásolják. Ezek a kölcsönhatások rendkívül nagy felületi nyomást fejtenek ki, 800–1000 °C-ot meghaladó lokális hőmérséklet lép fel, és abrazív-, adhéziós és diffúziós kopási mechanizmusok egyaránt megjelennek.
Az ISCAR SUMOTEC technológiája ezeket a kihívásokat a finomszemcsés keményfém hordozóanyag és a többrétegű, fizikai gőzfázisú- (PVD) és kémiai gőzfázisú (CVD) bevonatok kombinálásával és optimalizálásával győzi le.
Forrás: ISCAR
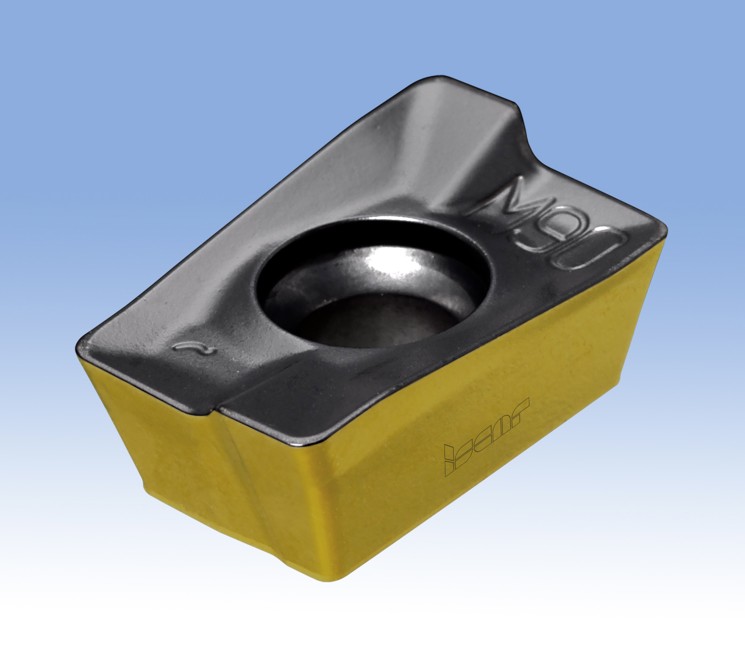
A SUMOTEC PVDbevonatú minőségei (1. ábra) olyan alkalmazásokhoz készültek, amelyek kis élrádiuszú forgácsolóélt használnak, és kis forgácsolóerők ébrednek. A TiAlN és AlTiN bázisú, nanorétegű bevonatok nagy hőállóságot és oxidációs ellenállást mutatnak, miközben a forgács és a szerszám érintkezési felületén csak kis súrlódás lép fel. Emiatt az élrátét képződés és a kráteres kopás is minimális lesz, ausztenites korrózióálló acélok, nikkelbázisú szuperötvözetek és titánötvözetek megmunkálásakor is. A bevonatrendszer gyengébb hővezetésének köszönhetően a keményfém hordozóanyagnak is korlátozottan adja át a képződő hőt, ezért a kitöredezéssel és a mikrokopással szemben is jobban ellenáll, megszakított fogásvétel esetén is.
- Hirdetés -
A SUMOTEC CVD bevonatú minőségei ezzel szemben vastag, többrétegű bevonatok, amely TiCN és Al₂O₃ rétegekből épülnek fel. Az Al₂O₃ réteg hőszigetelőként működik, ezért nagy forgácsolósebességnél jelentősen csökken a diffúziós kopás és a képlékeny alakváltozás. Ezek a bevonatok különösen az ISO P és K anyagminőségek folyamatos és megszakított esztergálásakor hatékonyak, ahol a szerszámok tönkremenetelét elsősorban a kráteres kopás és a hőtermelés miatti kilágyulás okozza. A bevonat szabályozott mértékű tapadásának és a maradófeszültség eloszlásának köszönhetően a forgácsolóél stabil teljesítményt képes nyújtani, és a szerszáméltartam is kiszámítható lesz a nagyszériás gyártás körülményei között.
Széles termékválaszték esetén olyan szerszámrendszerre van szükség, amelyet gyorsan át lehet alakítani az igényeknek megfelelően anélkül, hogy a merevség, vagy a pozícionálási pontosság terén kompromisszumokat kéne kötnünk. Az ISCAR LOGIQUICK moduláris szerszámplatformja szabványos mechanikai illesztőfelületével teljesíti ezeket a követelményeket, amelyre cserélhető marófejeket, toldatokat és adaptereket lehet szerelni különféle műveletekhez.
A LOGIQUICK megoldásait – a LOGIQ3CHAM fúrókat és moduláris esztergáló késtartókat is beleértve – úgy tervezték, hogy százados ismétlési pontosságot lehessen elérni szerszámcserét követően. A precíziós, köszörült csatlakozófelületek ellenállnak a csavaró- és hajlító igénybevételnek, még hosszú szerszámkinyúlás esetén is. Mechanikailag szerves egységet alkot, ezért minimális dinamikus elhajlás és a rezgés keletkezik, amelyek nagymértékben befolyásolják a felületminőséget és a méretpontosságot.
A gyártás szempontjából a LOGIQUICK szerszámozás használatával csökken a beállítási- és csereidő, hiszen nem kell a szerszámot ismételten bemérni és újrakalibrálni. A moduláris felépítésnek köszönhetően a szerszámkészlet mennyiségét is csökkenteni lehet, ezért rendkívül előnyös CNC megmunkálóközpontokban és rugalmas gyártórendszerekben használni.
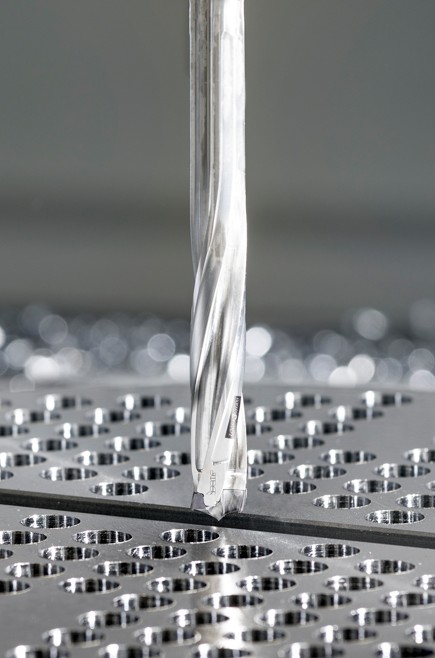
A fúrási műveletek különösen érzékenyek a szerszám elhajlására, a forgácselvezetésre és a hőkoncentrációra a forgácsolási zónában. Az ISCAR LOGIQ-3-QUICK fúrórendszere (2. ábra) hibrid kialakításával megoldást nyújt ezekre a kihívásokra, amely merev, keményfém szerszámtartóból és cserélhető, tömör, keményfém fúrófejből áll.
A LOGIQ-3-QUICK fejeket a megmunkált anyagra specializált élgeometriával gyártják, amely magában foglalja az optimalizált csúcsszöget, az élszalag szélességét, és a forgácsolóél és keresztél kialakítását az ISO P, M, és S anyagcsoportoknak megfelelően. A precízen kialakított belső hűtőcsatornák közvetlenül a forgácsolási zónába juttatja a nagynyomású hűtő-kenő folyadékot, ezért elősegíti a forgácstörést és -elvezetést, és hűtik a forgácsolási zónát. A kialakításának köszönhetően megbízhatóan végezhet fúrást nehezen forgácsolható anyagok esetén akár abban az esetben is, ha a furatmélység-átmérő aránya meghaladja az 5×D-t.
Forrás: ISCAR
A LOGIQ-3-QUICK-et kiegészítik az ISCAR tömör keményfém fúrói, amelyek IC908 és IC948 anyagminőségből készülnek, nagy kopásállóság és torziós merevség jellemzi őket, olyan nagysebességű fúrási műveletekhez ajánljuk, amelyeknél szigorú pozíciótűréseket kell tartani és a furat felületminőségének is jónak kell lennie. Összefoglalva, az ismertetett furatmegmunkálási megoldások csökkentik a ciklusidőt, javítják a furat tengelyének egyenességét és felületminőségét, valamint jelentősen hosszabb szerszáméltartammal számolhatunk.
Az ISCAR marási és esztergálási technológiái a forgácsképződés optimalizálására, minél kisebb forgácsolóerők ébredésére, és a dinamikus merevség növelésére helyezik a hangsúlyt.
A HELIDO marócsalád kétoldalas lapkáinak spirális forgácsolóéle van, amellyel a szerszám fokozatosan lép be a fogásba, ezért az ütésszerű igénybevétel csökken és csillapítja a rezgéseket. A spirális kialakítás folytonos forgácsképződést és egyenletes terheléseloszlást biztosít a forgácsolóél teljes hossza mentén, ezért a HELIDO szerszámok nagy igénybevételű nagyolásokhoz és nagy fogásvételű marásokhoz egyaránt használhatóak.
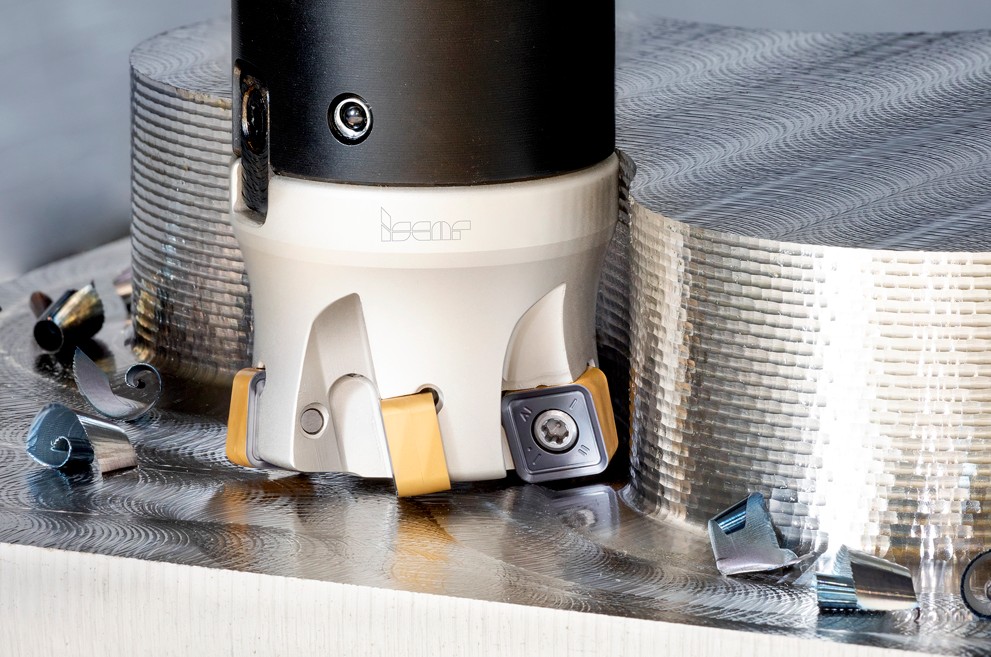
Nagy termelékenységű maráshoz az ISCAR FASTFEED maróit ajánljuk, ahol a kis axiális fogásmélységet rendkívül nagy előtolással lehet kombinálni. Ennek a stratégiának az előnye, hogy nagy fémleválasztási sebesség mellett kis mértékű, radiális irányú forgácsolóerő ébred, így egyúttal a főorsót is kíméli. Az ISCAR FASTFEED technológiája különösen hatékony zsebmarás és nagyolás esetén, amikor a ciklusidő csökkentése alapvető fontosságú (3. ábra).
Esztergálás esetén a kétoldalas; negatív homlokszögű NEODO lapkákat lehet választani, amelyek megerősített forgácsolóéllel és továbbfejlesztett forgácstörővel rendelkeznek. Kialakításukból adódóan nagy az élszilárdságuk és hőállóságuk, ezért szénacélok és korrózióálló acélok közepes és nagy fogásvételű nagyolására alkalmasak. Lapkánként több forgácsolóélt is lehet használni, ezért a szerszámgazdálkodást is elősegíti.
Az ISCAR szerszámozási megoldásait a fejlett digitális megmunkálási- és folyamatoptimalizálási platformok egészítik ki, amelyek tervezésekor szempont volt, hogy támogassák az Ipar 4.0 gyártási stratégiákat. A szerszám kiválasztását és paraméterek optimalizálását végző szoftver anyag adatbázisokat, a szerszámgép karakterisztikáit és forgácsolási mechanikai modelleket használ optimalizált megmunkálási stratégiák generálásához.
Forrás: ISCAR
A digitális ikrek használatával a forgácsolóerők, hőterhelések, és a szerszámkopás előrehaladásának lehet elemzések alapján előrejelzéseket készíteni, így az optimális paramétereket meghatározni még a forgácsolás megkezdése előtt. Ez az adatközpontú megközelítés csökkenti a próbálkozások és a hibák számát, javítja a folyamatképességet és a szabványosított megmunkálási eljárások bevezetését is támogatja különféle termelőüzemekben.
A repülőgépgyártásban előforduló titánötvözetek megmunkálására a bevonatolt SUMOTEC esztergalapkákat és a HELIDO marólapkákat egyaránt használják, és az eredmények meggyőzőek: akár 40%-kal hosszabb szerszáméltartamot és 20%-kal rövidebb ciklusidőt lehet. Ezeket az eredményeket a tudatosan megtervezett hőelvezetésnek, kisebb forgácsolóerőknek és a folytonos forgácselvezetésnek tulajdoníthatjuk.
Azok az autóipari gyártók, amelyek nemrégiben állították be a motor- és sebességváltó alkatrészeinek gyártására a LOGIQ-3-QUICK fúrórendszereket, állandó szinten tartott furatminőségről, hosszabb szerszáméltartamról és ritkább szerszámcsere gyakoriságról számolnak be, ezért a teljes folyamat hatásfoka is javul.
Az általános mérnöki-, illetve beszállítói megmunkálási környezetben a moduláris LOGIQUICK szerszámozás bevezetésével jelentősen csökkent a beállítási időszükséglet és a szerszámkészlet mennyisége is csökkent, miközben szigorú mérettűréseket és kiváló felületminőséget is kellett tartani.
Az ISCAR fejlett fémmegmunkálási megoldásai műszakilag integrált megközelítéssel adnak választ a széles termékválasztékot felvonultató, precíziós gyártásban felmerülő kihívásokra. A SUMOTEC keményfém anyagminőségeinek és bevonatainak, a LOGIQUICK moduláris szerszámozás, a SUMOCHAM fúrórendszerek és az optimalizált HELIDO, NEODO, és FASTFEED élgeometriájának fejlesztésével az ISCAR támogatja a gyártókat, hogy nagyobb fémleválasztási sebességet, hosszabb szerszáméltartamot és jobb folyamatképességet érjenek el. Ahogy a gyártás egyre inkább a digitalizálás és az adatközpontú gyártórendszerek irányába fejlődik, az ISCAR a továbbfejlesztett szerszámozással és a technológiák digitális támogatásával robusztus és méretezhető alapot kínál a fémmegmunkálási műveletek következő generációjának
ISCAR
- Hirdetés -