- Hirdetés -
Degating – a túlnyúlások levágása
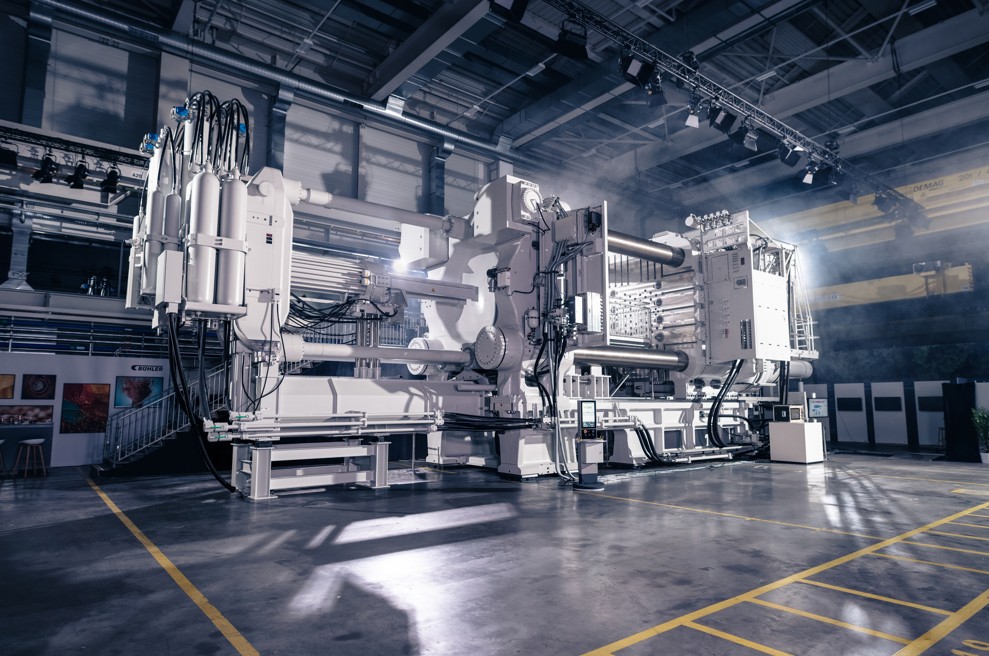
Amikor a nyomásöntvény kijön a formából és a hűtőmedencéből, külső kontúrjain még számos furcsa alakzat látható: vékony, talppal ellátott „lábacskák” vagy lapos „kekszek”, amelyeket a szakzsargonban általában egyszerűen „gate”-nek neveznek. Ezek a formába vezető betápláló csatornákban megszilárdult, 2–6 milliméter vastagságú alumíniummaradványok. Az első utómunkálati lépés ezeknek a durva maradványoknak az eltávolítása.
Lézeres megoldás
A hat vagy annál több kilowattos, nagy teljesítményű lézerekből származó fény vágja le a kiálló részeket. A több kilowattos teljesítménynek köszönhetően a vágás rendkívül precíz, ugyanakkor olyan gyorsan lezajlik, hogy csak minimális hő jut be az alumínium alkatrészbe, és az nem torzulhat el. A gyártósoron ezt vagy távoli vágásra alkalmas optikával felszerelt hattengelyes robotok, vagy egy forgóváltós lézercellában elhelyezett vágófej végzi.
Sorjázás és furatvágás
Bármennyire is nagy legyen az öntőgép záróereje, a belenyomott folyékony alumínium mégis behatol a legfinomabb résekbe, ahol az öntőforma felek összeérnek. Papírvékony, éles szélű sorják, úgynevezett „burrs” keletkeznek, amelyek teljes hossza elérheti a nyolc métert is. Ezen felül az alkatrészekre még több tucat furat és kivágás is szükséges a későbbi összeszereléshez. A megmunkáló cellában elhelyezett vagy szkennerrel robotvezérelt lézerek végig követik a kontúrokat, és eltávolítják az összes felesleges részt. Ezen a precíziós munkánál a megmunkálási sebesség és a minőség optimális arányának elérése érdekében a sugárfényerősség sokkal fontosabb, mint a puszta lézerteljesítmény.
- Hirdetés -
A két BPP (Beam Parameter Product) fényerősségű lézersugarak eltávolítják a sorjákat és kialakítják a szerelési furatokat.
Jelölés – Nyomonkövethetőség, Datamatrix-kód
Mivel a Gigacasting során egyetlen nagy alkatrész néha több száz kisebb alkatrészt helyettesít, a tökéletes nyomonkövethetőség is meglehetősen egyszerűen elérhető. Egy Datamatrix-kód elegendő, és az intelligens gyárak összekapcsolják az egyes alkatrészeket egy adatbázissal, amelyben az öntési folyamat minden fontos paramétere (vákuumnyomás, áramlási sebesség, elért záróerő stb.) tárolva van. A jelölőállomások a folyamatlánc különböző pontjain integrálhatók. Egy impulzusos, szkennerrel vezérelt lézersugár kontrasztos jelölést hoz létre az alumínium felületén. Ez kamerával leolvasható, és a további folyamatláncban lévő robotoknak és gépeknek feldolgozási információkat adhat
Felületkezelés
Az alumíniumöntvények felületén különböző típusú szennyeződések találhatók: a formából származó leválasztószer-maradványok (olajok és folyadékok), valamint öntőpor vagy füst. Ezenkívül az alumíniumon gyorsan kialakul egy oxidréteg. Mindez hátráltatja a folyamatlánc későbbi szakaszaiban végzett szerelési lépéseket, mint például a hegesztést, a ragasztást és a tömítést. A szkennervezérelt rövidimpulzusú lézerek célzottan tisztítják a releváns illesztési pontokat: az oxid és a szennyeződés elpárolog, majd elszívásra kerül. De nem csak ennyi: a megfelelő paraméterek beállításával a lézerimpulzusok mikroszinten homogenizálják a felület kristályszerkezetét a későbbi tömítéshez – így megszűnik az úgynevezett alátöréses korrózió, az illesztés könnyebbé válik, a minőség pedig javul. A ragasztás előkészítése során a lézer emellett enyhe textúrázást is biztosít. Ez a kis trükk növeli a fajlagos felületet, és hatalmas mértékben javítja az úgynevezett nedvesedési viselkedést és a tapadási erőt.
trumpf.com
- Hirdetés -